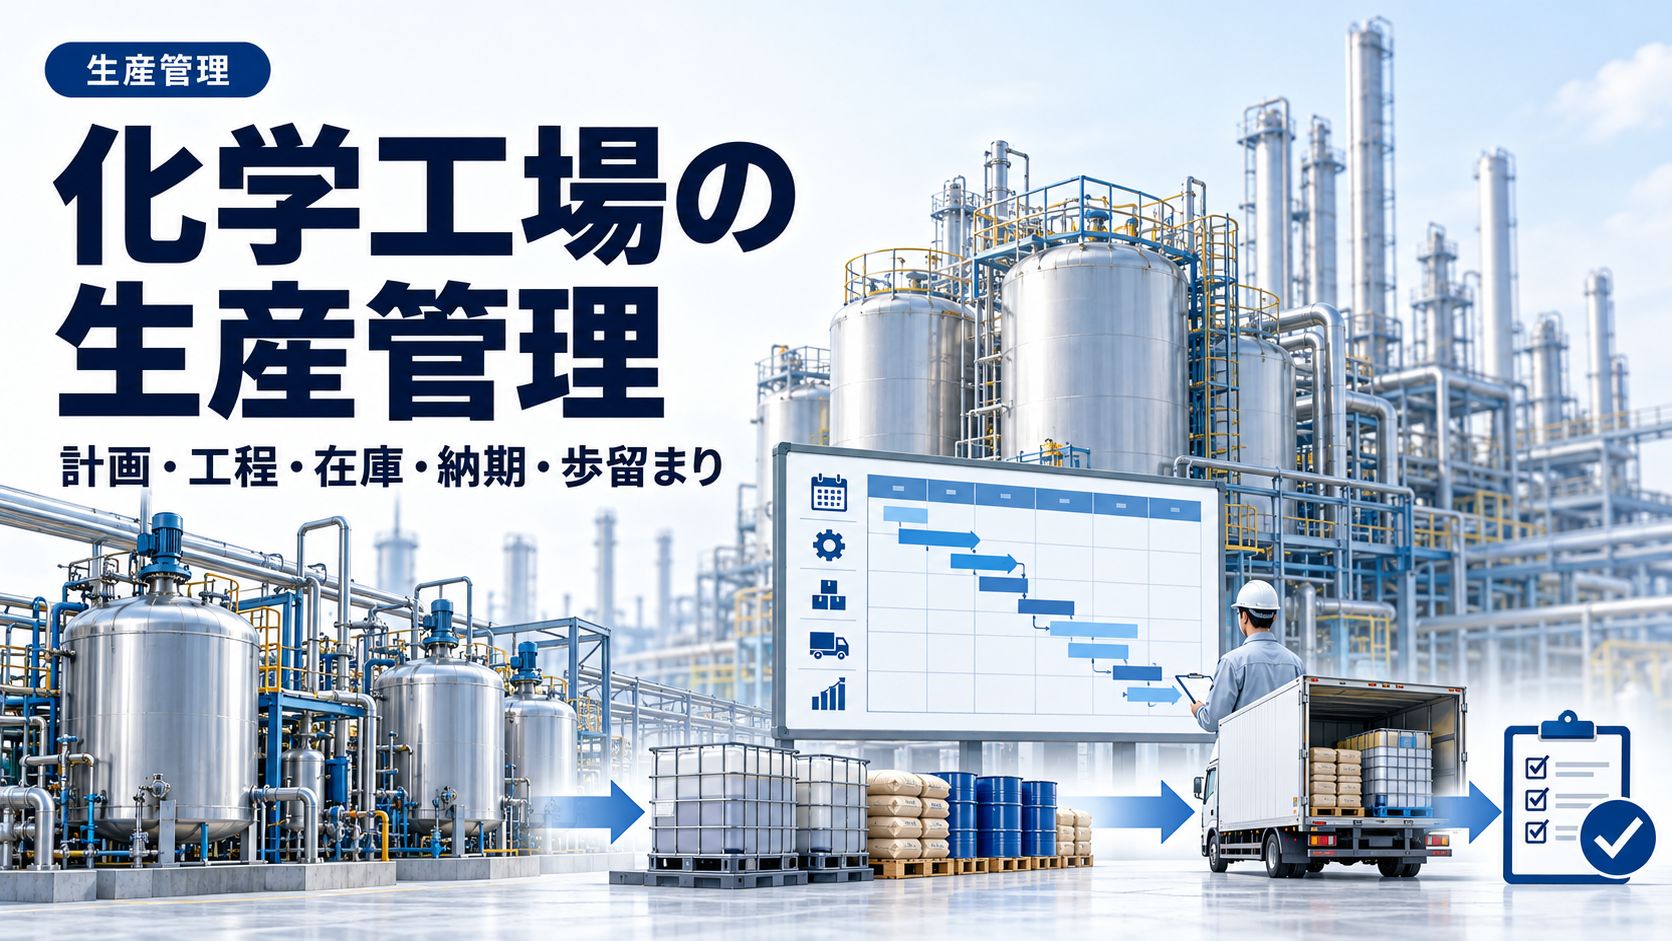
生産管理は、必要な製品を必要な品質・数量・納期で、安全かつ安定的に供給するために、計画と実績をつなぐ仕事です。化学工場では、製造設備だけでなく原料・分析・洗浄・保全・廃液処理・物流などが連動します。本記事では初めて生産管理を担当する方に向けて、計画の立て方からトラブル時の見直しまでを順番に説明します。
現場メモ|化学工場の生産管理で先に押さえる3点
- 連動する周辺工程まで計画に入れる 化学工場の生産は、分析・洗浄・保全・廃液処理の待ち時間で止まります。本工程だけでなく、周辺工程のリードタイムを含めた計画が実務の基本です
- 歩留まりはコストと納期の両方に効く 歩留まりの低下は、原料の追加投入と再処理の時間の両方を生みます。指標として毎日追うことで、納期遅延の予兆として使えます
- 品質と納期が衝突したら、判断の記録を残す 出荷を急ぐ場面でも、品質判定を飛ばす判断はできません。衝突したときは、誰が何を根拠に決めたかを記録に残すことが、後の検証に耐えます
生産管理と工程管理の違い
生産管理は受注、原料、設備、作業人員、品質、在庫、納期を含む全体調整です。工程管理はその一部で、いつ・どの工程を・どこまで進めるか、計画と実績の差を把握します。会社ごとに職務分担は異なりますが、製造・購買・品質保証・物流などの調整が必要な点は共通します。
仕事の基本は5つのステップ
- 需要・受注を確認する:品目、ロット、必要数量、納期、品質規格、出荷条件を揃える。
- 生産能力と制約を確認する:設備の適合性、作業人員、原料・容器の在庫、分析時間、点検・保全、廃液・排水の処理能力を確認する。
- 生産計画を作る:製造順序、バッチ数、切替・洗浄時間、品質判定と出荷の余裕を含めて日程を決める。
- 進捗と品質を記録する:製造開始・終了、良品数量、停止・待機理由、分析・出荷判定の状況を更新する。
- 計画との差を見直す:遅延や歩留まりの変化を原因別に整理して次の計画に反映する。
化学工場特有の制約を一覧で確認
| 対象 | 確認項目 | 見落とした場合 |
|---|---|---|
| 設備 | 設備容量、材質、稼働可能時間、保全日程 | 製造順序を組み直す |
| 原料・資材 | 使用可能在庫、納入予定、ロット、使用期限 | 着手遅延や代替品の検討 |
| 切替・洗浄 | 前製品との適合性、洗浄・乾燥・確認に要する時間 | 交差汚染や納期遅延 |
| 品質・分析 | 採取、検査所要時間、規格適合、出荷判定 | 完成しても出荷できない |
| 安全・環境 | SDS、混触、作業許可、排気・排水・廃液処理 | 計画が安全・法令条件を満たさない |
| 物流 | 充填容器、保管容量、配車、出荷締切 | 完成品が滞留する |
例えば「反応器が空いている」だけでは製造可能とは判断できません。適切な容器が不足していれば充填できず、分析待ちなら出荷判定も完了しません。
生産計画を立てる実務例
以下は説明用の仮定です。A製品の注文が6,000 kg、標準的な1バッチの良品出来高が1,500 kgの場合、単純計算では4バッチ必要です。ただし原料在庫、設備のバッチ条件、洗浄・切替、サンプリング・分析、出荷容器の用意を確認してから正式な計画にします。実績変動があるなら余裕を別途検討します。
毎日の進捗表に必要な列
「製品名|計画日|設備|ロット番号|計画数量|実績良品数量|工程状態|品質判定|遅延理由|更新者|更新日時」から始めると、進捗を追いやすくなります。Excelで運用する場合は単位・入力規則・修正履歴・版管理を決め、同時編集時の不整合を防いでください。
最初に覚えたい生産管理の指標
計画達成率
計画達成率(%)=実績生産量 ÷ 計画生産量 × 100。 計画10,000 kg、実績9,200 kgなら92%です。良品だけを実績に含むのか、仕掛品も含むのかを明記します。
歩留まり
例:工程歩留まり(%)=良品として得られた量 ÷ 定義した投入量 × 100。 投入1,000 kgに対し良品900 kgであれば90%です。ただし化学反応によって物質の種類や質量構成が変わる工程では、全原料の質量比だけで性能を評価できないことがあります。理論収量、回収対象物、溶媒を含むかを工程ごとに決めてください。
設備稼働率
一例は「実稼働時間 ÷ 計画稼働時間 × 100」です。段取り・洗浄・保全をどこに含めるかによって値は変わり、OEE(設備総合効率)とも異なります。計算式の定義を固定して比較します。
納期遵守率
「納期内に完了した受注件数 ÷ 対象受注件数 × 100」などで把握します。数量単位や納期変更の扱いを統一し、納期達成のために安全・品質確認を省略しないことが前提です。
トラブルや遅れが出たらどう対応する?
- まず安全・品質・法令上の停止条件を確認し、無理な増速や手順の省略をしない。
- ボトルネックを「原料・設備・人・分析・容器・輸送」のどこにあるか切り分ける。
- 影響を受けるロット、数量、納期を洗い出す。
- 関係部署と代替案を検討し、変更時は正式な承認手順に従う。
- 実績、原因、暫定対応、再発防止を記録し、次の計画へ反映する。
毎日・毎週・毎月の確認
- 毎日:当日の投入順序、設備状況、材料・容器、品質判定待ち、班間引継ぎを確認する。
- 毎週:受注変動、設備負荷、納期遅延の予兆を見て優先順位を調整する。
- 毎月:歩留まり、在庫滞留、納期遵守、設備停止、品質問題を集計して改善テーマを選ぶ。
品質と納期が衝突したときの判断
出荷期限までに製造が完了していても、品質判定待ちのロットは「出荷可能」とは区別します。緊急受注を割り込ませる際も、設備の適合性・洗浄時間・試験待ち・原料引当を再確認し、無承認の変更を避けます。計画の変更理由、承認者、関係部署への通知時刻を記録しておくと、翌月の遅延分析にも利用できます。
品質管理の一次情報
ISO公式:品質マネジメントの原則では、プロセスによる管理と継続的改善の考え方が紹介されています。本記事のバッチ計算や管理票の例は当サイトによる説明例であり、ISOが指定した計算方法ではありません。
よくある質問
生産管理は工場の現場作業とは別ですか?
担当部署を分けている会社は多いですが、実態を理解せずに計画だけ立てても機能しません。現場担当者、保全、品質保証、物流との情報共有が重要です。
生産計画の精度は何で測ればよいですか?
数量の達成率だけでなく、納期遵守、品質不適合、過剰在庫、計画変更回数、安全上の問題も併せて見ます。
最初はどの指標を記録すればよいですか?
品目別の計画数量・実績良品数量、納期、停止理由の3系統から始める方法があります。定義が統一されていることが、項目数を増やすことより重要です。
生産管理をテーマ別に深掘りする
関連ガイド
- 分析・品質管理ガイド:分析から品質確認まで。
- 有機溶剤データベース:原料・製品の物性、SDS、適用法令を確認。
- 共沸・蒸留ナビ:工程の検討・トラブル理解。
- 事故・ヒヤリハット事例集:非定常作業と誤操作を学ぶ。
編集上の注意:本記事の数値例・指標の式は一般的な説明用であり、各製品の製造条件を指定するものではありません。実際の生産変更、設備操作、品質判定は事業場の承認手順・設備仕様・SDS・規格を優先してください。