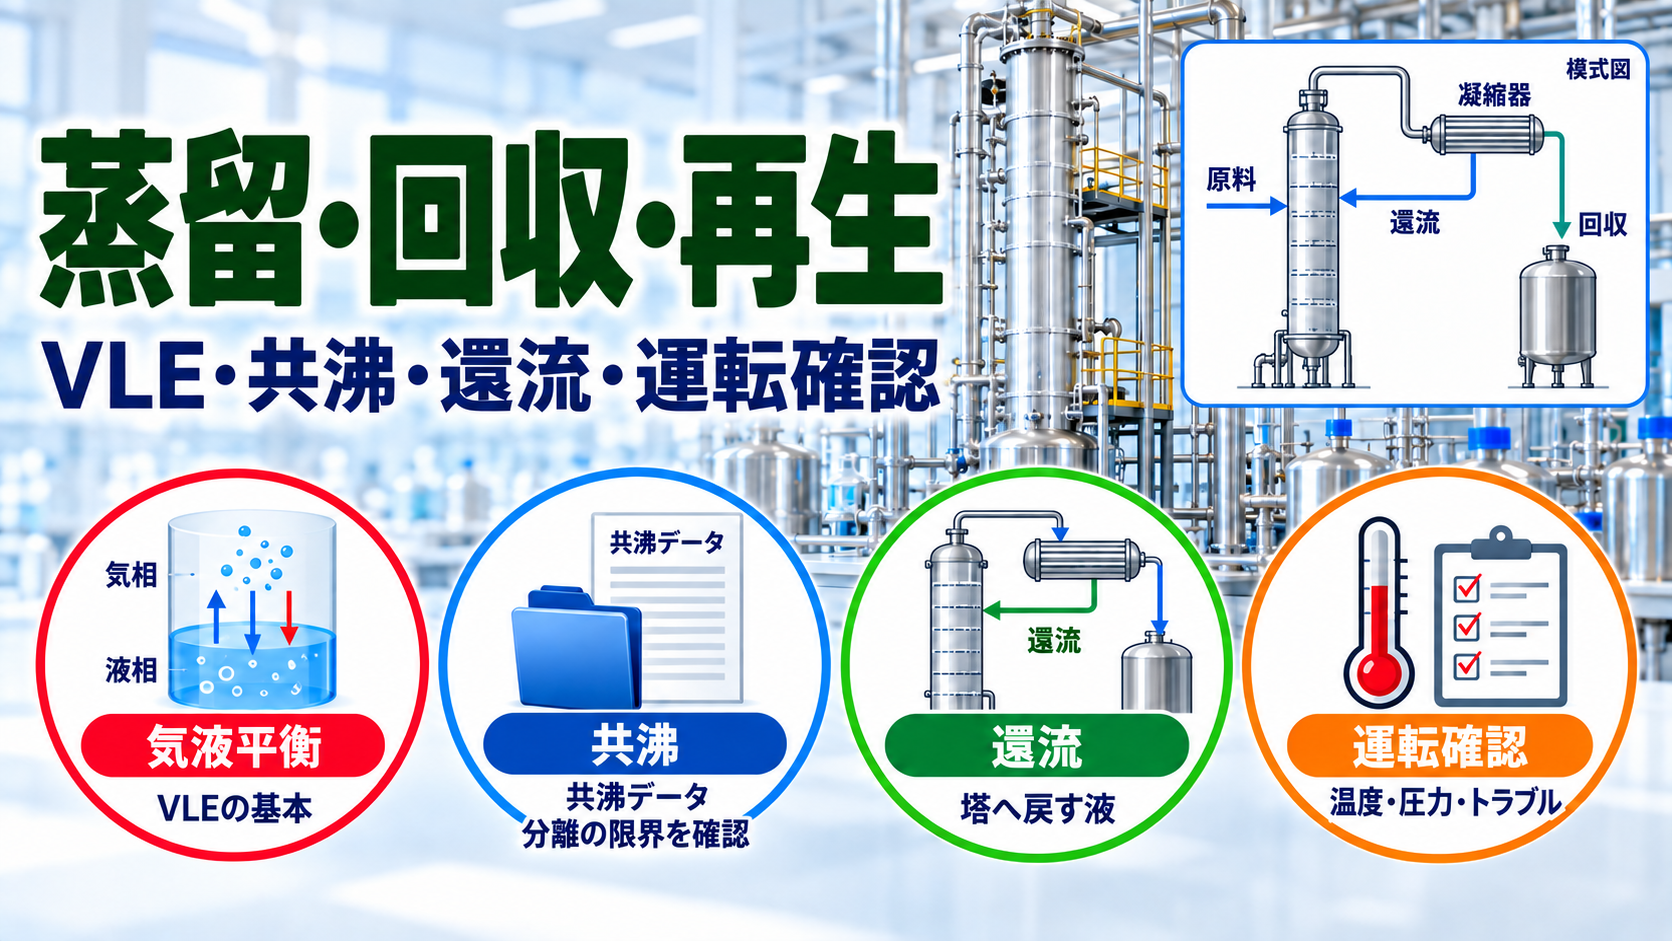
蒸留・再生を「分離したい」「純度が上がらない」から探す
蒸留の基礎、共沸、塔頂・塔底温度、還流、回収・再生、運転トラブルを、現場で確認する順番に整理する入口です。
現場メモ|蒸留・回収・再生で先に押さえる3点
- 最初にそろえるのは組成・圧力・温度・流量 蒸留の検討は、原料組成、運転圧力、各部の温度、流量の4点がそろってから始まります。不足したまま条件をいじると、変更の効果が測れません
- 純度と回収率は別の指標 純度を上げれば回収率は下がりやすく、逆も同じです。再生溶剤では、どちらを優先する工程かを先に決めてから条件を詰めます
- 圧力変化を先に疑う 塔頂温度の異常は、組成変化より先に圧力の変化で説明できることがあります。温度の議論の前に圧力を確認するのが、このガイドの順序です
現場の状況から探す
装置名ではなく、今起きていることから確認項目へ進みます。
公開済みの共沸データ
出典付きのデータページから確認できます。
最終確認日:2026-10-03
蒸留を理解する基本軸
蒸留では、単純な沸点差だけでなく、液相と気相の組成関係、相対揮発度、必要な分離段数、還流、運転圧力などを合わせて考えます。特に混合系では、同じ成分でも組成や圧力によって分離のしやすさが変わるため、実データを確認することが重要です。
最初にそろえる4つのデータ
| データ | 何が分かる? |
|---|---|
| 原料組成 | 塔へ何が入っているか |
| 塔頂組成・流量 | 目的成分がどれだけ回収できているか |
| 塔底組成・流量 | 目的成分の取り残し・高沸点物の蓄積 |
| 圧力・温度履歴 | 沸点変化・運転状態の変化 |
温度だけを見て原因を決めず、組成・流量・圧力を同じ時間軸で並べると切り分けやすくなります。
純度と回収率は分けて見る
塔頂の目的成分濃度が高くても、塔底へ大量に目的成分が残っていれば回収率は低い場合があります。逆に回収率を上げるため留出量を増やすと、純度が下がる場合があります。
純度=製品側の濃度、回収率=原料中の目的成分をどれだけ製品側へ移せたかとして別々に管理すると、運転条件の評価が明確になります。
塔頂・塔底温度を見るとき
温度変化だけで純度や異常を断定せず、運転圧力、原料組成、塔頂・塔底の分析値、加熱・冷却条件と合わせて確認します。温度は「結果として現れる指標」の一つとして扱います。
圧力変化を先に確認する理由
沸点は圧力で変わるため、同じ組成でも塔内圧力が変われば塔頂・塔底温度も変化します。温度異常を見つけたら、まず圧力計・真空系・ベント・凝縮系などに変化がないか確認します。
「温度が高い=高沸点不純物が増えた」と直結させず、圧力補正後に組成分析と照合します。
純度が上がらないとき
還流や段数を増やせば必ず分離できるとは限りません。共沸や強い非理想性がある系では、通常の蒸留だけでは到達しにくい組成があります。まず対象系に共沸があるか、どの圧力条件のデータかを確認します。
純度が上がらないときの確認順
- 分析値が正しいか再確認する
- 原料組成が変わっていないか確認する
- 運転圧力を確認する
- VLE・共沸・相対揮発度を確認する
- 還流比・留出量・加熱量を見る
- 塔内流動・汚れ・発泡など設備要因を見る
分析値や原料組成の変化を見ずに、いきなり還流比や加熱量を変更すると原因を分かりにくくすることがあります。
回収・再生を考えるとき
再生溶剤では、目的成分の純度だけでなく、水分、不揮発分、色、酸・塩基性成分、金属や反応副生成物など、用途に応じた品質項目を分けて確認します。戻し先の工程要求に合わせて規格を決めます。
再生溶剤で「GC純度だけ」を見ない
GC面積%が高くても、水分、酸価、色、金属、非揮発分などが工程要求を外れていれば再利用できない場合があります。逆に、目的用途で影響しない微量成分まで過剰に除去するとエネルギー・歩留まりが悪化する場合があります。
再生規格は「バージン品と同じ数字」ではなく、戻し先工程で必要な品質特性を明確にして設定します。
物質収支で確認する
原料量、留出量、塔底残量、サンプリング・ベント・排出量を合わせ、目的成分の物質収支が大きく合わない場合は、分析・計量・ホールドアップ・揮散などを確認します。物質収支は回収率低下の原因を追う基本情報になります。
運転トラブルの切り分け
分離不良や温度異常が起きた場合は、分析・原料変化、物性・平衡の限界、運転条件、塔内流動、設備の順に切り分けると整理しやすくなります。
トラブル時に変更を一度に重ねない
還流比、蒸気量、留出量、冷却条件を同時に変更すると、どの操作が効いたか分からなくなります。安全上許される範囲で、変更点と時刻を記録し、一つずつ影響を確認します。
フラッディング・ウィーピング・発泡が疑われる場合は、蒸留トラブルの切り分けで症状別に確認できます。
- 原料・塔頂・塔底の組成と分析結果を確認する
- 運転圧力と温度の変化を確認する
- 共沸・VLE・相対揮発度など分離限界を確認する
- 還流、留出量、加熱・冷却条件を確認する
- 最後に発泡、フラッディング、ウィーピング、汚れなど設備・流動要因を切り分ける
情報の扱い
純物質の物性や平衡データは、NIST Chemistry WebBookなどの評価済みデータや原著資料を優先します。共沸データは圧力・温度・組成・出典を分けて確認し、条件の異なる値をそのまま比較しません。
このハブの使い方
「温度が変わった」「純度が上がらない」「回収率が落ちた」など現場の症状から入り、必要な基礎記事・データ記事へ進むためのページです。個別装置の操作条件を決める場合は、設計値・SOP・運転標準・実測分析を優先してください。
主な参照先
- NIST Chemistry WebBook|物性・熱化学等の確認
- 二成分共沸データ集
- 三成分共沸データ集
実務ノート|再生溶剤の受入判定をどう設計するか
再生溶剤を使う側の実務で最初に決めるのは、受入判定の項目と基準です。GC純度だけでは、水分や酸価、色、蒸発残分といった「使う工程で効く項目」が抜け落ちます。再生先から戻る溶剤は、原料だった廃溶剤の素性によって汚染のパターンが変わるため、工程ごとに「どの不純物が一番困るか」を先に決め、その項目を判定の中心に置くのが設計の順序です。
基準値は「新品の規格のコピー」にしないことも大切です。再生溶剤は共沸や回収工程の制約で、新品と同じ組成には戻らない場合があります。到達できない基準を置くと、判定が形骸化します。実際の使用工程で問題にならない範囲を、試作や小スケールの使用確認で裏を取りながら決めるのが、現場で回る基準の作り方です。
ロット管理では、再生の元になった廃溶剤の情報(発生工程、おおよその組成)を再生先と共有しておくと、異常ロットの切り分けが速くなります。純度が落ちたときに「蒸留塔側の問題か、原料側の変化か」を分ける材料になるからです。再生は、蒸留条件の話である前に、情報の受け渡しの設計でもあります。