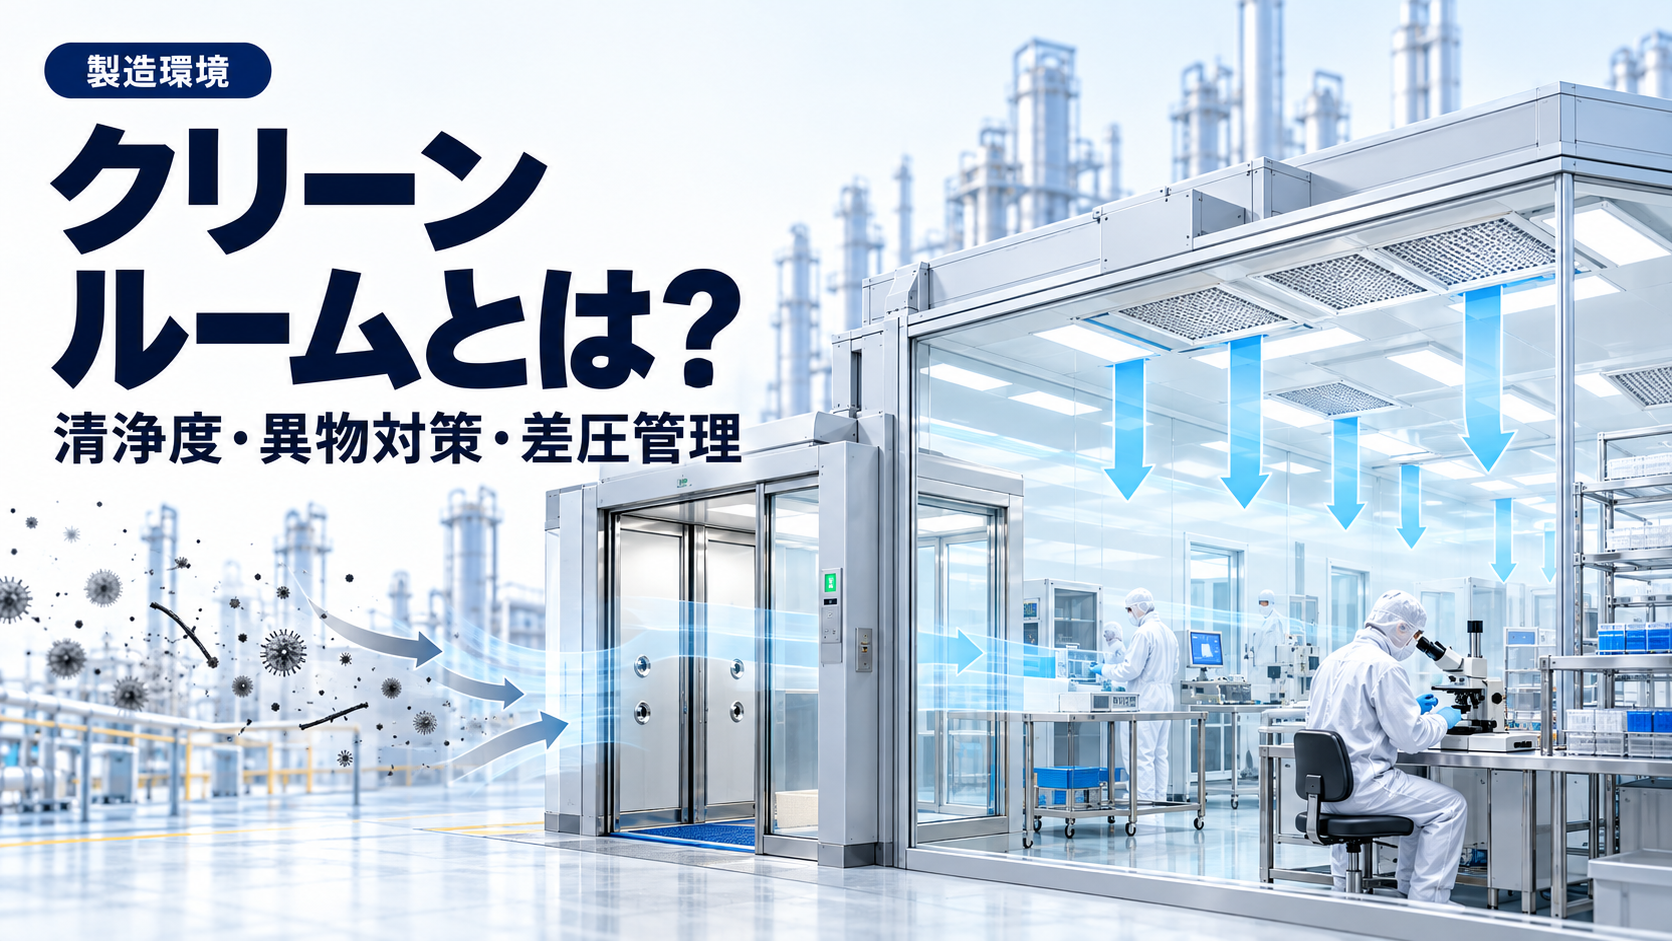
クリーンルームは、製品や工程に影響する汚染を抑えるため、空気中の粒子などを管理する製造環境です。「きれいに見える部屋」であることと、規格に基づき清浄度を管理できていることは同じではありません。本記事ではISO 14644を入口に、製造現場の初心者が押さえるべき粒子・気流・差圧・温湿度・作業者・清掃・測定の関係を整理します。
現場メモ|クリーンルームで先に押さえる3点
- 清浄度は「見た目のきれいさ」ではない 規格で管理するのは空気中の粒子数です。清掃が行き届いて見えても、発塵源や気流の問題で粒子数が基準を超えることがあります。測定値で語るのが基本です
- 差圧は高ければよいわけではない 差圧は汚染の流入を防ぐためのものですが、過大だと扉の開閉や気流の乱れを招きます。設計値の範囲に収まっているかを管理します
- 悪化の切り分けは人・物・設備の順 清浄度の悪化は、入室人数や作業内容、搬入物、フィルターや空調の状態で起こります。測定点と作業記録を突き合わせると、原因にたどり着きやすくなります
クリーンルームとは?何を管理するのか
一般的な製造環境では、空気中の微粒子、製品や設備に付着する異物、作業者からの発じん、温湿度、気流、静電気などが品質に関係します。一方、医薬品や半導体、電子部品などで重視する汚染の種類と許容レベルは異なります。どの業界でも同じ清浄度で十分という意味ではありません。
ISO 14644-1の「清浄度クラス」が意味すること
ISO 14644-1:2015は、クリーンルーム等の空気清浄度を、指定された粒径以上の浮遊粒子濃度によって分類する規格です。粒子数を測る際は、粒径、サンプリング位置、測定条件を揃える必要があります。クラスの数値だけを比較しても、測定状態や対象粒径が異なれば適切な比較にはなりません。
重要:ISO 14644-1の浮遊粒子による分類は、粒子の化学的性質や生菌の有無を判定するものではありません。微生物、化学汚染、表面付着、製品への影響は必要に応じて別に評価します。
現場で見るべき6つの管理項目
| 管理項目 | 主な目的 | 確認例 |
|---|---|---|
| 浮遊粒子 | 空気中の異物発生・流入を把握 | 指定粒径での粒子数、測定位置、測定条件 |
| 気流・換気 | 汚染の移動と滞留を管理 | 給排気、吹出口・吸込口の障害物 |
| 室間差圧 | 区域間の空気の流れを制御 | 測定値、警報、ドア開閉の影響 |
| 温度・湿度 | 工程品質と作業条件を保つ | 設定範囲、記録、製品への影響 |
| 人・作業・持込物 | 発じん・交差汚染の低減 | 更衣手順、持込ルール、清掃用具、搬入経路 |
| 清掃・保守 | 付着異物の再飛散を抑える | 清掃方法、点検・交換履歴、測定結果 |
HEPAフィルターを使えば必ず清浄度が保てる?
HEPAなどの高性能フィルターは粒子を捕集する手段の一つですが、フィルターの選定だけで室内の清浄度は決まりません。取り付け状態、漏れ、給気量、気流、室内での発じん、ドア開閉、設備レイアウトを含めて考えます。設備の点検・交換は製造設備の責任者と規定手順に従ってください。
差圧は「高いほどよい」わけではない
清浄側から低清浄側への流入を防ぎたい場合に正圧の配置が利用されます。一方、危険物質を周囲へ漏らさない封じ込めでは負圧が適切な場合があります。製品保護と作業者・環境保護の優先目的によって必要な圧力関係は変わります。値だけを見て設定を変えてはいけません。
清浄度が悪化したときの切り分け
- 測定器の状態・校正・測定位置・粒径設定・測定時の操業状態を確認する。
- 扉の開閉、作業者数、搬入、清掃、設備の稼働変更など直近の変化を確認する。
- 空調の稼働状況、差圧・気流・温湿度記録を設備担当と照合する。
- 粒子発生源の可能性を現場の手順・変更管理に沿って調査する。
- 逸脱記録を残し、再測定と品質影響の評価を担当部門で実施する。
清浄度異常時に、測定値だけを良く見せるため清掃や空調設定を恣意的に変更せず、製品への影響評価と原因調査を優先します。
日常点検の例
- 作業前:必要な設備・空調の状態、差圧・温湿度、区画の異常、持込ルールを確認。
- 作業中:ドア開放、不要な物品持込、発じん作業、異常警報を記録。
- 作業後:清掃・廃棄物処理、日報、逸脱事項、次班への引継ぎを実施。
分類・監視・試験を混同しないために
| 規格 | 主な役割 | 現場の確認例 |
|---|---|---|
| ISO 14644-1 | 空気中の粒子濃度による分類 | 対象粒径、測定位置、測定状態 |
| ISO 14644-2 | 粒子清浄度に関する監視計画 | 測定頻度・記録・傾向管理 |
| ISO 14644-3 | クリーンルームの試験方法 | 気流、フィルターなどの試験条件 |
この分類は業種別の製品規格や微生物基準を自動的に満たすことを意味しません。実務では製品要求と運転時の測定状態をセットで評価してください。
ISO 14644-1/ISO 14644-2/ISO 14644-3(規格概要、公式サイト)
よくある質問
一般の工場とクリーンルームの違いは何ですか?
クリーンルームは要求清浄度に応じて粒子濃度などを測定・管理する設計と運用が必要です。通常の製造環境でも異物管理は重要ですが、管理方法は製品ごとの要求事項に基づきます。
「ISOクラス」と微生物の管理基準は同じですか?
違います。ISO 14644-1の粒子分類だけで微生物汚染の状態を示すことはできません。必要な場合は別の規格・手法で管理します。
清浄度測定は一度合格すれば終わりですか?
いいえ。設備・運用の変更や経時的な変化があるため、要求事項に応じたモニタリングと再評価が必要です。ISO 14644-2は空気清浄度に関する監視を扱います。
テーマ別の詳しい解説
関連する記事
- 分析・品質管理ガイド:測定・品質判断の基本。
- 分析トラブル診断:異常値の切り分け。
- 化学プラントJISデータベース:関連規格への入口。
一次情報・参考規格
規格の数値・測定条件を実務適用する際は最新版の規格原文、製品要求事項、承認済み手順を確認してください。本記事は規格本文の代替ではありません。一次情報確認日:2026年10月10日。