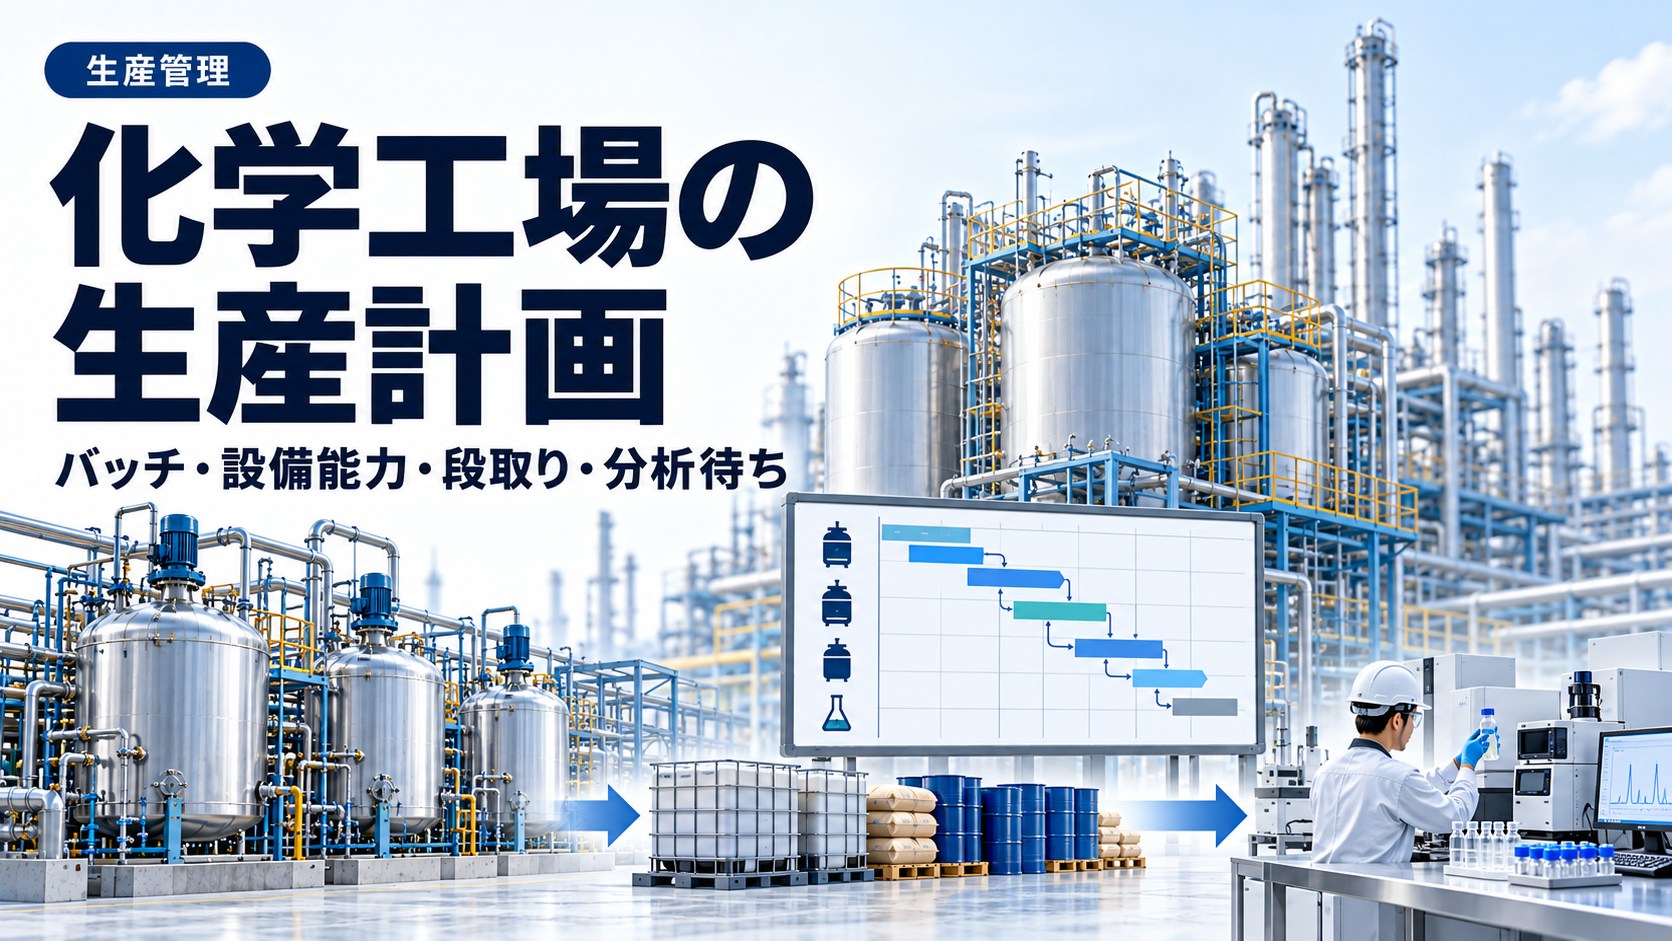
生産計画は、受注数量を設備に割り当てるだけでは完成しません。化学工場ではバッチごとの出来高、品目切替、洗浄、原料、分析待ち、充填容器、出荷期限までを一本の流れで管理する必要があります。
計画を作る6ステップ
- 注文を品目・規格・数量・納期・出荷先ごとに整理する。
- 原料・副資材・容器の使用可能在庫と入荷予定を確認する。
- 設備適合性、点検・保全予定、運転許可条件を確認する。
- 製造に必要なバッチ数、段取り・洗浄・冷却・仕込時間を見積もる。
- 採取・分析・品質判定・充填・配送までのリードタイムを加える。
- 製造・保全・品質保証・購買・物流と照合し、承認した計画を共有する。
バッチ数を計算してみる
説明用に、受注7,200 kg、標準良品出来高1,800 kg/バッチの場合、必要バッチ数は7,200÷1,800=4バッチです。ただし各バッチの実績が変動する場合は、理論上の4バッチで必ず納入可能とは限りません。能力・余裕・品質・保管条件を確認してください。
製造時間だけでは納期を守れない
| 工程 | 確認する時間 |
|---|---|
| 仕込前 | 設備点検、原料確認、作業許可 |
| 製造 | 仕込、反応・蒸留、冷却、移送 |
| 品目切替 | 洗浄、乾燥、残留確認 |
| 品質 | 採取、試験、再試験、出荷判定 |
| 物流 | 充填、ラベル・容器、出荷手配 |
実務例|「設備が空いている」だけでは製造開始できない
次は架空の説明例です。 2種類の化学製品A・Bを同じ反応設備で生産する計画で、Bの原料は入荷済みでも専用充填容器が不足し、Aは設備が使用可能でも前ロットの品質判定待ちという場合を考えます。
| 制約条件 | 表面上はどう見えるか | 計画担当者が確認すべきこと |
|---|---|---|
| 設備 | 製造機が翌日空く | 保全点検、前品目からの洗浄・残留確認、使用可能状態の承認 |
| 原料・副資材 | 主要原料は必要数量を確保済み | 副資材、投入許可、使用期限、受入検査とロットの使用可否 |
| 品質・分析 | 製造そのものは完了している | サンプル採取、QC試験の順番、再試験・出荷判定の余地 |
| 充填・保管 | 完成品を作れる見込み | 適合容器、ラベル、保管スペース、充填設備の空き |
| 出荷 | 生産完了日を納期と同一視 | 出荷判定、配送手配、受入先の納品条件と締切 |
この場合、「Bの製造を先にすればよい」「Aを先に進めればよい」と機械的に決めず、設備・原料・QC・充填・出荷という複数の制約が解消される時刻を担当部署と照合します。納期が迫っていても試験や承認を省略した計画にしません。
計画変更の連絡漏れを防ぐ記録例
変更のたびに、①変更理由、②影響するロット・設備、③品質・保全・物流への影響、④承認者、⑤関係部署への通知時刻を残すと、計画表だけが更新されて現場の作業指示が古いままになることを防ぎやすくなります。予定と実績の差は、設備停止・分析待ち・原料遅延など原因別に分類し、次回の標準リードタイムの見直しへ反映します。
工程横断の仮想例を2026年10月17日に追記。数値・工程順序は個別工場に適用できる標準値ではありません。
計画表に最低限必要な項目
品目、ロット、設備、計画数量、良品数量、予定開始・終了、分析完了見込み、出荷予定日、材料・容器の準備状況、優先順位、変更履歴、承認者を記録します。
計画変更時の注意点
納期が逼迫していても、設備能力を超えた運転や洗浄・分析工程の省略を前提にしてはいけません。変更管理の対象か判断し、関連部門の承認と作業指示の更新を行います。
具体例:設備が1台しかない場合の計画表
例として1バッチの製造が6時間、切替洗浄が2時間、品質分析が2時間必要と仮定します。製造2バッチだけを連続で予定すると、洗浄や品質判断の時間を過小評価する可能性があります。分析を設備外で並行できるのか、充填に設備を占有するのかも現場条件で変わります。各作業の前後関係を時系列に描き、設備と分析室の双方の余力を確認してください。
参考となる公的・公式情報
ISO公式:品質マネジメントの原則。計画と実績を記録・検証する考え方の参考資料です。上記の6時間・2時間などは規格値ではなく説明用の仮定です。
合わせて読む実務記事
よくある質問
計画には予備時間が必要ですか?
設備停止や分析遅延の変動がある場合は必要性を検討します。ただし余裕時間は一律の割合ではなく、実績データと制約から決めます。
バッチ数と稼働率は同じですか?
違います。バッチ数は必要な製造回数、稼働率は一定期間の設備利用状況を示す指標です。式の定義も固定します。
数値例は説明用です。実際の製造条件・設備操作・品質判定・変更は、承認済み手順、SDS、設備仕様、品質保証・安全部門の判断を優先してください。