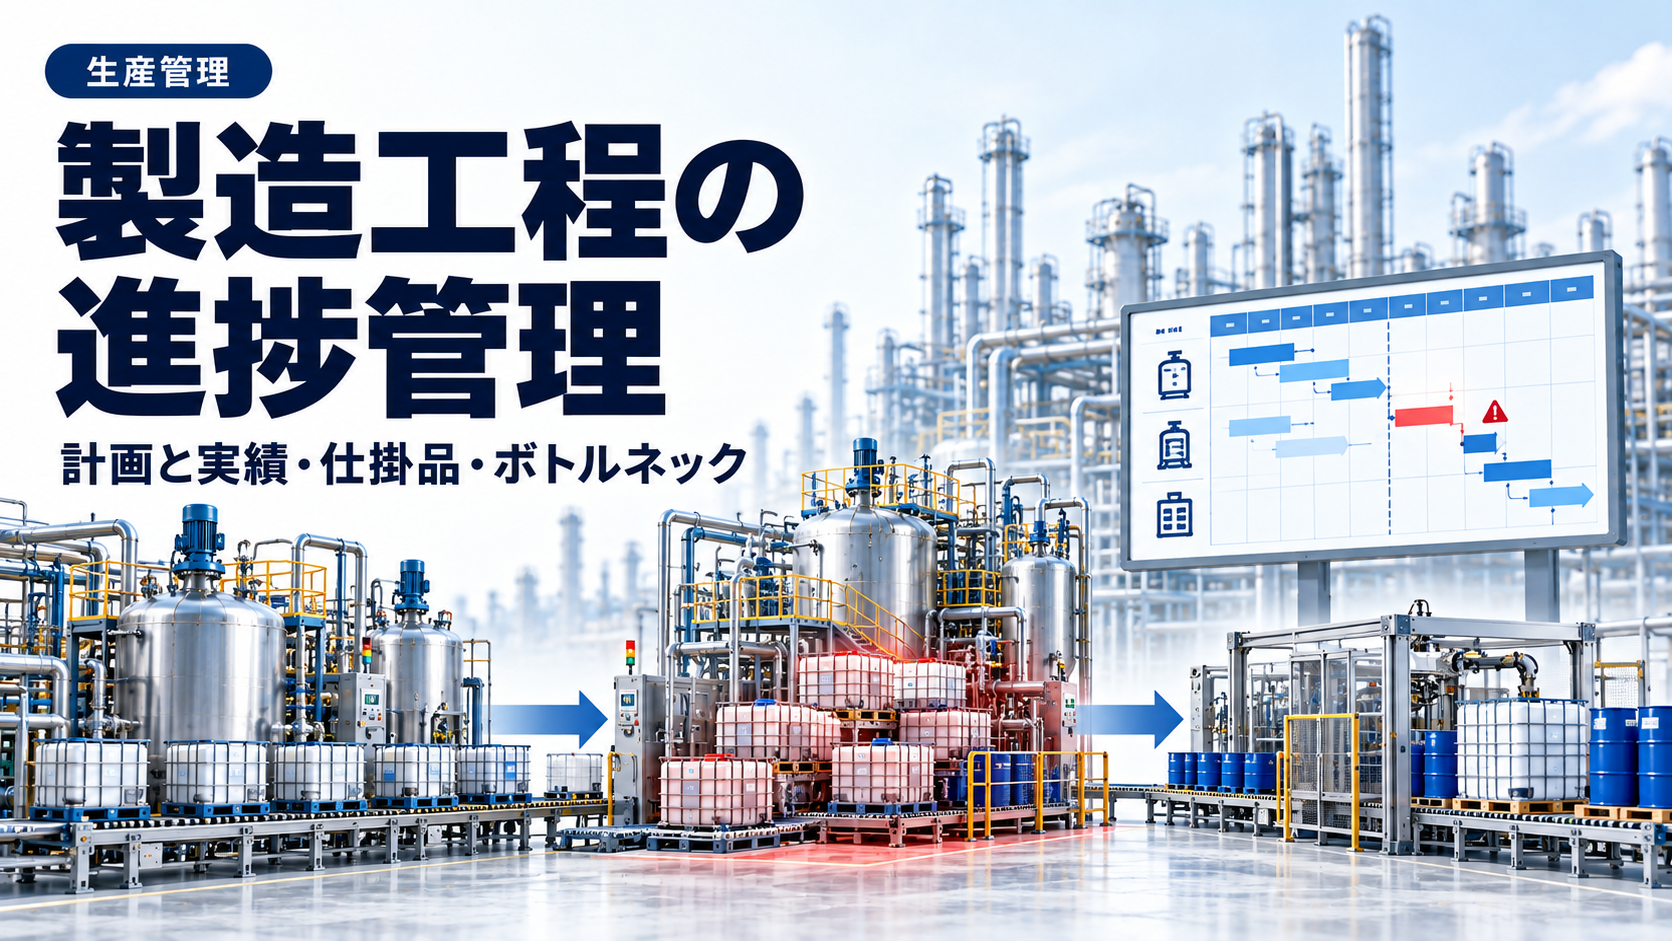
工程管理では「製造中」「完了」だけでなく、どの工程で、なぜ止まっているかを見えるようにすることが重要です。製造数量に加え、採取・分析・洗浄・保全待ちも進捗の一部として扱います。
現場メモ|進捗管理で先に押さえる3点
- 「待ち」の理由をステータスにする 分析待ち・洗浄待ち・保全待ちを別ステータスにすると、製造中という表示の裏で止まっている時間が測れます。ボトルネックは、この待ちの集計から見えてきます
- 引継ぎは「次の一手」まで伝える 進捗率だけでなく、何が終われば次に進めるか、誰の判断が要るかを引継ぎに入れます。交代勤務では、この情報の欠落が遅延の主因になります
- ボトルネックは動く 設備保全や品種構成で、詰まる工程は変わります。固定した前提で対策を続けるのではなく、待ち時間の実績で定期的に見直します
工程管理と生産管理の違い
生産管理は納期、在庫、設備、人、品質、物流の全体調整です。工程管理は、そのなかで工程の順序・着手・完了・遅延・仕掛品を追跡する活動です。
進捗管理表の基本項目
| 項目 | 記録例 |
|---|---|
| 識別 | 製品、ロット、設備、担当班 |
| 計画 | 開始日時、終了日時、予定数量 |
| 実績 | 開始・終了実績、良品数量 |
| 状態 | 未着手/製造中/分析待ち/判定待ち/完了/保留 |
| 理由 | 遅延・停止理由、担当部署、更新日時 |
ボトルネックの探し方
- 工程を順番に図示する。
- 各工程の処理時間、待機時間、滞留ロットを記録する。
- 遅れの原因が設備能力か、原料・人員・品質判定かを分類する。
- 改善対象を一つ選び、安全・品質の変更影響を確認する。
- 対策前後を同じ定義で比較する。
数値例:計画と実績
予定製造量5,000 kg、実績良品量4,500 kgなら、定義を「良品実績÷予定数量」とした計画達成率は90%です。ただし達成率だけでは、分析待ちや品質保留の影響は判定できません。ロット単位の状態を併記します。
引継ぎで必ず伝えること
設備・ロットの識別、現在の工程、異常値や警報、停止理由、未完了作業、次班の作業前に必要な確認、変更済み手順を記録します。口頭のみの連絡に依存せず、承認済みの記録様式を使います。
運用例:「分析待ち」を別ステータスにする
ロットAは製造が終了していても、分析結果未確定なら「工程完了・出荷保留」、ロットBは材料待ちなら「未着手・材料不足」と分けます。完了率だけで表示すると、出荷判定が終わった数量を過大に見積もるおそれがあります。朝の進捗会議では①前日から変わった状態、②停止や保留の理由、③次の確認者と時刻を共有し、最新の記録へ反映します。
朝の進捗会議で使う一覧表の例
次の表は、製造の完了と出荷できる状態を区別するための架空例です。数量や時刻を埋めるだけでなく、誰が次に何を確認するかまで見えるようにします。
| ロット | 現状 | 出荷可否 | 次に確認すること | 担当 |
|---|---|---|---|---|
| A(例) | 製造完了・分析待ち | 判定前のため保留 | サンプル受入れと分析予定 | 品質担当 |
| B(例) | 原料不足で未着手 | 製造未完了 | 使用可能在庫と納入予定 | 購買・製造 |
| C(例) | 設備点検のため停止 | 判定不可 | 点検結果、再開可否の正式な承認 | 保全・製造 |
「製造は終わった」「進捗率は高い」という情報だけで出荷可能とみなさないよう、品質判定・ロット識別・容器や物流条件を分けて確認します。製造や設備の再開をこの表だけで指示せず、承認済みの作業手順・責任者の判断に従います。
遅延が発生したときの確認順序
- まず安全・品質上の停止条件と対象ロットを確認する。
- 原因を設備・原料・人員・分析・容器・物流に分類する。
- 遅延の影響を受ける工程、ロット、納期を整理する。
- 各部署の担当者と次回の確認時刻を決め、正式な変更承認が必要か確認する。
- 原因と対処、次の進捗確認結果を記録し、関係者へ共有する。
参考となる公式情報
ISO公式:品質マネジメントの原則。プロセス管理・証拠に基づく意思決定の背景資料であり、個別工程のステータス名称は各社で定義します。
合わせて読む実務記事
よくある質問
進捗が遅れたら設備速度を上げるべきですか?
まず遅れの原因と承認済みの運転条件を確認します。品質・安全を損なう増速は避け、設備・人員・分析・出荷側の制約も調べます。
仕掛品が増えると何が問題ですか?
保管場所や容器の占有、品質保持期限、滞留・識別ミスなどのリスクが生じます。数量だけでなく滞留日数・状態も管理します。
数値例は説明用です。実際の製造条件・設備操作・品質判定・変更は、承認済み手順、SDS、設備仕様、品質保証・安全部門の判断を優先してください。